Feuille acrylique transparent à haute résistance
L'un des produits populaires d'Oleg est la feuille acrylique claire, et notre forte cap...


Une base d'affichage en acrylique coulé de 180 mm coûte environ 7,50 USD par pièce à produire, mais c'est dans l'outillage que les budgets des projets en acrylique dépassent réellement. Un cadre de moule standard proposé par un transformateur chinois coûte moins de 1 200 USD et s'installe en trois à cinq jours. Un moule en PMMA personnalisé pour cette même pièce était coté entre 9 000 et 28 000 USD en 2025, six à dix semaines avant que la première unité vendable n'existe.
Cet écart est exactement la raison pour laquelle la question du moule personnalisé par rapport au moule standard ne concerne presque jamais la qualité. Il s’agit de volume, de géométrie et de l’ampleur que vous attendez du design après le lancement.
Dans la fabrication acrylique, un moule standard est un outil préfabriqué construit selon une géométrie cataloguée que des dizaines de produits peuvent partager, tandis qu'un moule personnalisé est utilisé selon les dimensions, les angles de dépouille et la texture de surface d'une pièce spécifique.
La distinction s’exerce différemment selon les trois filières de production, et les acheteurs les confondent régulièrement.
L'outillage personnalisé devient la solution la moins chère, avec environ 6 700 pièces pour un composant d'affichage en acrylique typique, en supposant un coût d'outillage de 12 000 USD et une économie de 1,80 USD par pièce sur les découpes et les reprises secondaires.
| Volume annuel | Norme de moule | Moule personnalisé | Itinéraire à moindre coût |
| 1 000 pièces | 9 300 USD | 19 500 USD | Norme |
| 5 000 pièces | 46 500 USD | 49 500 USD | Norme |
| 6 700 pièces | 62 310 USD | 62 250 USD | Seuil de rentabilité |
| 10 000 pièces | 93 000 USD | 87 000 USD | Personnalisé |
| 25 000 pièces | 232 500 USD | 199 500 USD | Personnalisé |
Coût par pièce en USD pour quatre volumes annuels
Le seuil de rentabilité est une fourchette et non un nombre fixe.
Une variation de 8 à 12 % du prix de la résine PMMA déplace le point de croisement de 800 à 1 500 pièces, donc recalculez au moment où vous passez la commande plutôt qu'au moment où vous approuvez la conception.
Choisissez un moule standard lorsque la pièce accepte les dimensions cataloguées, lorsque le volume annuel reste inférieur à environ 5 000 unités ou lorsque la conception est encore en mouvement.
Les formats standards simplifient également l’approvisionnement en feuilles. OLEG coule des feuilles de 1,5mm à 30 mm dans les deux tailles de plaques courantes, qui s'adaptent à la plupart des cadres de thermoformage standard sans ébauche personnalisée. Les acheteurs mappant ces formats à des assemblages réels peuvent consulter les guide d'application acrylique pour les contraintes de formage et de fabrication.
Un moule personnalisé est louable lorsque trois conditions sont réunies en même temps : un volume supérieur à 7 000 unités par an, une géométrie que les outils catalogués ne peuvent pas reproduire et un gel de conception d'au moins 18 mois.
Un outil n’est aussi efficace que la date de gel qui le sous-tend. Découper une cavité 12 semaines avant que la conception ne cesse de bouger convertit un actif de 12 000 USD en une commande de reprise de 12 000 USD.
La couleur est la deuxième raison pour laquelle les acheteurs s'engagent dans des outils personnalisés. La feuille coulée est coulée plutôt qu'extrudée, de sorte qu'une couleur assortie peut être verrouillée sur un lot de production, et une pièce moulée évite les bords rognés qui exposent les variations de couleur. Le catalogue de couleurs Répertorier les plages translucides, opaques et scintillantes qui peuvent être comparées à un échantillon physique avant la découpe de la cavité.
Les moules personnalisés présentent généralement plus ou moins 0,15 mm sur les dimensions critiques, contre plus ou moins 0,5 mm pour l'outillage standard, et la majeure partie de cette différence provient d'opérations secondaires plutôt que de l'outil lui-même.
| Paramètre | Norme de moule | Moule personnalisé |
| Tolérance dimensionnelle | plus ou moins 0,5 mm | plus ou moins 0,15 mm |
| Épaisseur minimal de paroi | 2,5 mm | 1,5 mm |
| Angle de dépouille requis | 3 à 5 degrés | 1 à 2 degrés |
| Finition de surface visible | Tel qu'usiné, légère brume | SPI A-1 poli |
| Délai de configuration | 3 à 5 jours | 6 à 10 semaines |
| Coût d'une modification de conception tardive | Faible, échange d'inserts | Haute, cavité récupérée |
La tolérance est une fonctionnalité achetée, pas une valeur par défaut. Si le dessin n'indique pas de référence ni de limite, les deux types d'outils expédieront des pièces qui réussissent l'inspection et échouent quand même à l'assemblage.
Les pièces exposent au soleil abaissent le seuil de rentabilité, car l'outillage standard laisse des bords coupés et un voile de surface qui s'altère plus rapidement qu'une finition moulée.
La signalisation, les vitrages de puits de lumière et les vitrines extérieures associent généralement une feuille moulée anti-UV à un outillage personnalisé, puisqu'une seule cavité contrôle l'épaisseur de la paroi sur une série de plusieurs milliers de panneaux et supprime la finition des bords qui accélère le jaunissement. Une cavité polie et une feuille stable aux UV constituant la combinaison qui conserve l’apparence même pendant une fenêtre d’exposition extérieure de dix ans.
Les pièces extérieures justifient rarement deux fois un outillage standard.
La retouche sur les unités altérées coûte plus cher que la remise sur l'outillage, de sorte que les programmes extérieurs atteignent un seuil de rentabilité proche de 4 000 unités au lieu de 6 700.
Environ 6 700 pièces pour un composant d'affichage avec 12 000 USD en outillage et 1,80 USD par pièce en travail secondaire économisé. Les pièces avec des tolérances serrées ou des surfaces de classe A se brisent encore plus près de 4 000 unités, car le coût de détourage et de rejet de l'outillage standard est plus élevé.
Oui, et c'est la voie la plus courante. L'outillage standard valide l'ajustement, la couleur et la demande du marché en trois à cinq jours, puis l'outillage personnalisé suit une fois qu'une date de gel est fixée. Prévoyez le deuxième cycle d’outillage dès le début afin que le changement ne bloque jamais la production.
En fête. Une cavité SPI A-1 polie produit une surface plus lisse qu'un outil standard tel qu'usiné, ce qui réduit le voile. Le gain le plus important vient de la feuille, puisque la feuille acrylique coulée détient environ 92 % de transmission de la lumière et qu'une pièce moulée évite les marques d'abrasion qui diffusent la lumière.
La plupart des cadres standards acceptent des tôles de 2 mm à 12 mm sans modification. En dessous de 2 mm, la tôle fléchit pendant le formage, et au-dessus de 12 mm, vous avez besoin d'un support de plateau chauffant ou d'un cadre personnalisé. Étant donné qu'OLEG coule des tôles de 1,5 mm à 30 mm, les pièces épaisses peuvent souvent partir d'une ébauche standard plutôt que d'un outil personnalisé.
Exécutez les chiffres avant de couper l’acier.
Le volume, la tolérance et la date de gel déterminant l'outil. Tout le reste est un détail que vous pouvez négocier.

L'un des produits populaires d'Oleg est la feuille acrylique claire, et notre forte cap...

Les produits d'Oleg, dont la matière première est vierge de Mitsubishi. Oleg est l'un d...

Le produit d'Oleg, dont la matière première est vierge de Mitsubishi. La couleur est très un...

Le drap en acrylique doré a de minuscules paillettes en or dans le matériau, ce qui provoque un e...
La feuille en acrylique argenté a de minuscules paillettes en argent dans le matériau, qui créant...

Oleg est un fabricant professionnel de feuilles acryliques coulées, offrant des produits de haute...

La feuille acrylique givrée à double côté oleg dispose d'une finition mate des deux côtés...
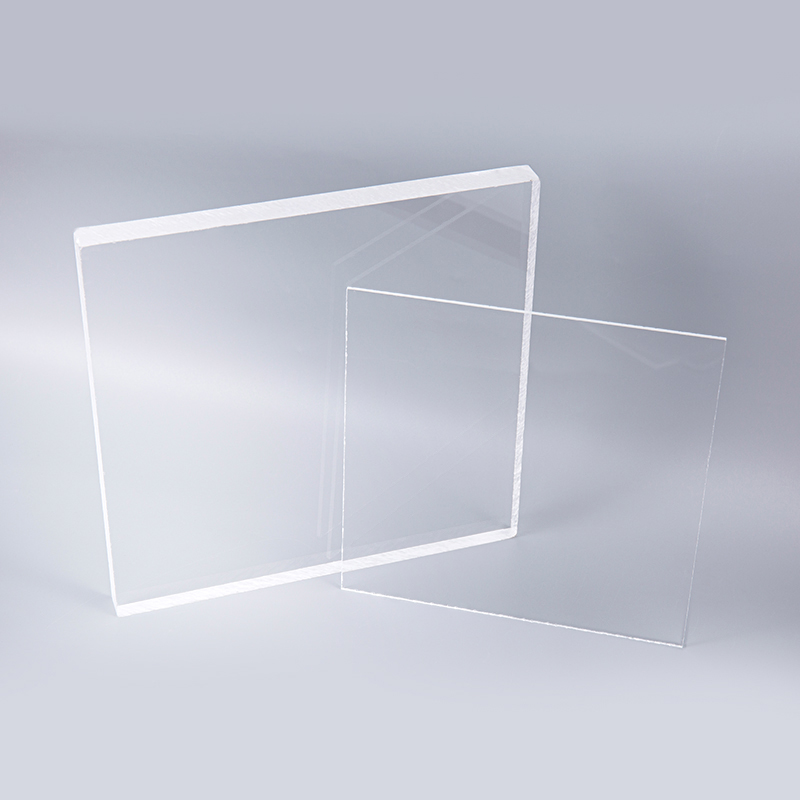
• Résistance aux UV: résistant à la dégradation de la lumière UV, maintient sa couleur et sa clar...
