Feuille acrylique transparent à haute résistance
L'un des produits populaires d'Oleg est la feuille acrylique claire, et notre forte cap...


Le jaunissement est l'un des problèmes de qualité les plus courants associés aux feuilles acryliques, en particulier dans les applications où la clarté optique, l'attrait esthétique et l'apparence à long terme sont primordiaux. Bien que l’acrylique coulé soit généralement plus résistant au jaunissement que l’acrylique extrudé en raison de son poids moléculaire plus élevé et de ses contraintes résiduelles plus faibles, il n’est pas à l’abri de ce phénomène dans certaines conditions. Comprendre les causes profondes du jaunissement et mettre en œuvre des mesures préventives pendant la fabrication, la transformation et l'utilisation finale est essentiel pour maintenir la qualité des produits, prolonger la durée de vie et garantir la satisfaction du client. Cet article explore les mécanismes à l'origine du jaunissement de l'acrylique et fournit des conseils pratiques pour la prévention tout au long du cycle de vie du produit.
La principale cause du jaunissement de l’acrylique coulé est l’exposition aux rayons ultraviolets. Au fil du temps, la lumière UV détruit les chaînes polymères de l’acrylique grâce à un processus appelé photodégradation. Cette dégradation conduit à la formation de chromophores, des structures moléculaires qui absorbent la lumière dans le spectre bleu-violet, donnant un aspect jaune ou ambré. Le processus est accéléré par la chaleur, l’humidité et la présence de certains additifs ou impuretés. Bien que l'acrylique coulé contienne intrinsèquement des polymères de poids moléculaire plus élevé qui sont plus résistants à la dégradation par les UV en raison de leurs chaînes plus longues et plus enchevêtrées, une exposition prolongée à l'extérieur finira par provoquer un certain degré de jaunissement, quelle que soit la méthode de fabrication. Le taux de jaunissement dépend de facteurs tels que l'intensité des UV, la durée d'exposition, la température et la présence d'additifs protecteurs.
Une autre cause importante du jaunissement est la dégradation thermique pendant le traitement. Lorsque l'acrylique coulé est soumis à une chaleur excessive pendant la fabrication, l'usinage, le thermoformage ou d'autres opérations de traitement, les chaînes polymères peuvent se dépolymériser et se décomposer en chaînes plus courtes et en sous-produits volatils. Ces produits de dégradation présentent souvent des structures chromophores qui contribuent au jaunissement. Ceci est particulièrement problématique lors des opérations d’extrusion, de moulage par injection et de thermoformage où les températures dépassent les plages de traitement recommandées. L'acrylique coulé, avec son poids moléculaire plus élevé et sa plus grande stabilité thermique, est en réalité plus résistant à la dégradation thermique que l'acrylique extrudé, mais il nécessite néanmoins un contrôle minutieux de la température pendant toutes les étapes de traitement. Les températures de traitement doivent généralement être maintenues en dessous de 85°C pour minimiser le risque de jaunissement thermique.
La présence d'impuretés ou de contaminants pendant le processus de polymérisation peut également contribuer de manière significative au jaunissement. Le catalyseur résiduel, le monomère n’ayant pas réagi, les métaux traces ou d’autres contaminants peuvent tous agir comme catalyseurs de réactions de dégradation qui produisent des sous-produits jaunes. Pendant le processus de moulage des cellules, des mesures strictes de contrôle de qualité sont essentielles pour minimiser ces contaminants. Cela comprend une purification minutieuse du monomère, un contrôle précis des niveaux de catalyseur et un nettoyage approfondi des plaques de verre et des autres équipements utilisés dans le processus de coulée. Même de petites quantités d'impuretés peuvent avoir un impact significatif sur les propriétés optiques de la feuille finale, en particulier dans les applications où une grande clarté est requise.
L’exposition aux produits chimiques peut également provoquer un jaunissement ou une opacification de la surface qui peut être confondue avec un jaunissement. Certains solvants de nettoyage contenant de l'ammoniaque, de l'alcool ou des hydrocarbures aromatiques peuvent attaquer la surface de l'acrylique, provoquant des microfissures, une gravure ou une dégradation chimique qui se traduit par un aspect trouble ou jauni. De même, l'exposition à certains produits chimiques présents dans l'environnement, tels que les émissions industrielles, les agents de nettoyage ou même les produits ménagers courants, peut réagir avec la surface acrylique et provoquer une décoloration. Pour éviter ce type de jaunissement, il est essentiel d'utiliser des agents de nettoyage compatibles et de protéger les surfaces acryliques de l'exposition aux produits chimiques pendant le traitement et l'utilisation finale. Les fabricants doivent fournir aux utilisateurs finaux des directives claires sur les procédures de nettoyage et d’entretien appropriées.
La prévention du jaunissement commence dès le processus de fabrication. Pour l'acrylique coulé, les mesures préventives les plus efficaces comprennent l'utilisation de monomères de haute pureté, un contrôle précis de la température pendant la polymérisation et l'ajout d'absorbeurs UV et d'antioxydants. Des absorbeurs d'UV tels que des composés de benzophénone ou de benzotriazole sont généralement ajoutés à des niveaux de 0,5 à 2 pour cent pour assurer une protection extérieure à long terme. Ces composés absorbent le rayonnement UV et le convertissent en énergie thermique inoffensive, empêchant ainsi la photodégradation des chaînes polymères. Les antioxydants aident à prévenir la dégradation thermique pendant le traitement en éliminant les radicaux libres qui autrement déclencheraient la scission des chaînes et le jaunissement. Des azurants optiques peuvent également être ajoutés pour aider à compenser tout jaunissement résiduel en absorbant la lumière UV et en la réémettant sous forme de lumière bleue visible, créant ainsi une apparence de blancheur améliorée.
| Facteur de jaunissement | Mécanisme d'action | Méthode de prévention | Efficacité |
|---|---|---|---|
| Rayonnement UV | Photodégradation des chaînes polymères | Ajouter des absorbeurs UV (0,5-2%) | Élevé |
| Dégradation thermique | Dépolymérisation pendant le traitement | Contrôler les températures de traitement en dessous de 85°C | Élevé |
| Exposition chimique | Gravure et dégradation de surface | Utiliser des produits de nettoyage compatibles | Moyen |
| Impuretés/Contaminants | Réactions de dégradation catalytique | Purification stricte des monomères et contrôle qualité | Élevé |
| Chaleur Humidité | Hydrolyse et dégradation oxydative | Contrôler les conditions environnementales | Moyen |
| Stabilisation insuffisante | Protection antioxydante ou UV insuffisante | Formuler avec des niveaux de stabilisants adéquats | Élevé |
Pendant le traitement et la fabrication, il est essentiel de maintenir un contrôle approprié de la température pour éviter le jaunissement thermique. L'acrylique coulé doit être traité à des températures inférieures à 85°C, en surveillant attentivement les conditions de traitement pour éviter toute surchauffe. Le thermoformage, en particulier, nécessite un contrôle minutieux de la température pour obtenir la forme souhaitée sans provoquer de dégradation thermique. L’utilisation de fours à circulation d’air avec contrôle précis de la température est recommandée plutôt que les méthodes de chauffage infrarouge ou par contact direct qui peuvent créer des points chauds. Le refroidissement doit être progressif et contrôlé pour éviter le développement de contraintes internes pouvant conduire à un jaunissement prématuré. Pour l'usinage et le routage CNC, l'utilisation d'outils tranchants avec des vitesses d'avance appropriées minimise la génération de chaleur à l'interface de coupe, réduisant ainsi le risque de dégradation thermique localisée.
Pour les applications nécessitant une exposition extérieure, il est essentiel de choisir de l’acrylique coulé stabilisé aux UV. Les fabricants proposent différentes qualités d'acrylique coulé avec différents niveaux de protection UV. Les qualités standard peuvent commencer à jaunir dans les 3 à 5 ans suivant une exposition extérieure, tandis que les qualités stabilisées aux UV peuvent conserver leur clarté pendant 10 ans ou plus. Lors de la spécification de l'acrylique coulé pour des applications extérieures, il est important de prendre en compte la durée de vie prévue et la conservation de l'apparence souhaitée au cours de cette période. Pour les applications où la clarté à long terme est essentielle, comme le vitrage architectural ou la signalisation extérieure, le coût supplémentaire du matériau stabilisé aux UV est justifié par la durée de vie prolongée et les besoins de maintenance réduits. La constance des performances de l’acrylique coulé stabilisé aux UV est similaire à celle Tissu de vêtements côtelé en polyester et spandex avec lettres jacquard à la mode offre une qualité fiable dans les applications textiles.
Dans les applications finales, un entretien et des soins appropriés peuvent prolonger considérablement la durée de vie de l’acrylique coulé et prévenir le jaunissement. Un nettoyage régulier avec des produits nettoyants appropriés et non abrasifs élimine les contaminants susceptibles de favoriser la dégradation. Éviter une exposition prolongée à la lumière directe du soleil grâce à l’utilisation de films d’ombrage ou bloquant les UV peut également contribuer à prolonger la durée de vie des produits acryliques. Pour les applications critiques, une inspection périodique et une détection précoce du jaunissement peuvent permettre de prendre des mesures correctives avant que le problème ne s'aggrave. Dans certains cas, le jaunissement superficiel peut être réduit grâce au polissage ou à l’application de revêtements protecteurs, bien que ces méthodes soient généralement moins efficaces qu’une formulation et un traitement initiaux appropriés.

L'un des produits populaires d'Oleg est la feuille acrylique claire, et notre forte cap...

Les produits d'Oleg, dont la matière première est vierge de Mitsubishi. Oleg est l'un d...

Le produit d'Oleg, dont la matière première est vierge de Mitsubishi. La couleur est très un...

Le drap en acrylique doré a de minuscules paillettes en or dans le matériau, ce qui provoque un e...
La feuille en acrylique argenté a de minuscules paillettes en argent dans le matériau, qui créant...

Oleg est un fabricant professionnel de feuilles acryliques coulées, offrant des produits de haute...

La feuille acrylique givrée à double côté oleg dispose d'une finition mate des deux côtés...
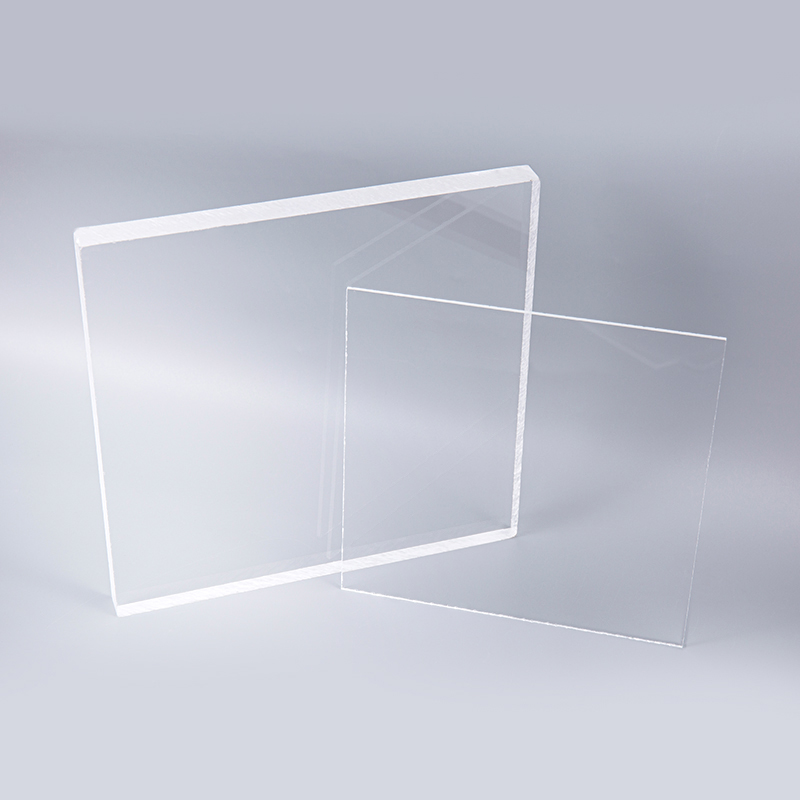
• Résistance aux UV: résistant à la dégradation de la lumière UV, maintient sa couleur et sa clar...
